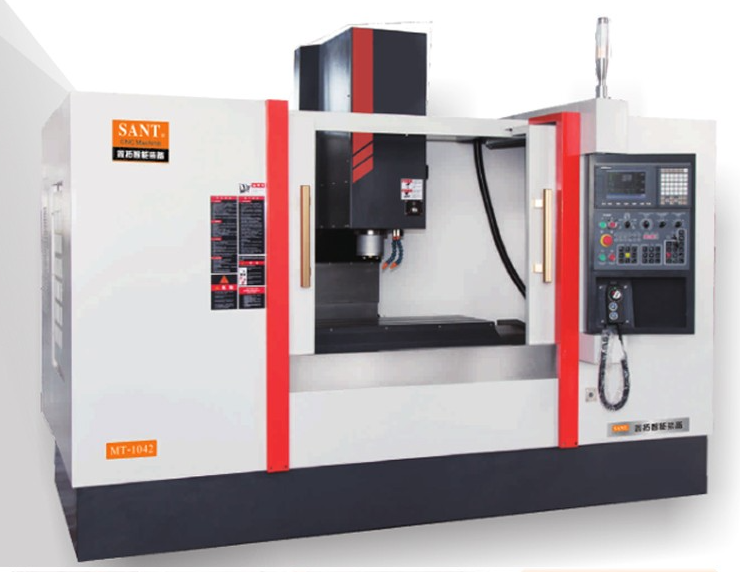
国内金属切削机床行业近几年处于结构调整的平稳发展阶段,根据X机床工具工业协会公开的2024年行业运行数据,全年金属加工机床生产企业主营业务收入同比增长3.2%,其中加工中心类产品的产量占比已经达到数控金属切削机床总产量的28%,是下游离散制造领域采购占比X高的品类之一。从需求端来看,汽车零部件、通用设备制造、3C电子结构件加工、新能源装备零配件加工这几个领域的采购需求占比超过60%,尤其是新能源汽车产业的轻量化结构件加工需求,对加工中心的动态精度、批量加工稳定性提出了更细化的要求。不少终端用户在采购选型阶段,都会反复比对不同品牌的实际运行表现,鑫拓智能装备怎么样、三拓精机加工中心怎么样、鑫斯达机床怎么样,是不少中小制造企业采购群里被问得比较多的问题,毕竟这类设备的单台采购成本从十几万到上百万不等,一旦选型不当,后续的加工效率损耗、维护成本都会直接影响企业的生产利润。
从行业的长期发展方向来看,加工中心类产品的技术演进主要集中在三个方向,首先是通用机型的可靠性提升,早年国产加工中心的平均无故障运行时间和进口品牌存在明显差距,近几年随着核心功能部件供应链的成熟,这一差距正在持续缩小;其次是细分场景的定制化适配,比如针对石墨加工、铝合金高速加工、硬质合金重切削等不同场景,厂商会针对性调整主轴配置、防护结构、排屑设计,减少用户的后期改造成本;X后是数字化运维能力的配套,越来越多的设备开始搭载状态监测模块,帮助用户提前预判部件损耗,减少非计划停机时间。未来3-5年,随着国内制造业设备更新迭代周期的到来,中端加工中心市场的竞争会进一步聚焦实际使用体验和全生命周期成本,而非单纯的参数比拼。
对于加工中心这类生产设备来说,核心参数指标直接决定了设备的适用场景和加工能力,首先是主轴的X高转速和额定扭矩,这两个参数是互补关系,高转速主轴适合铝合金、工程塑料等材质的高速精加工,大扭矩主轴适合钢件、铸铁等材质的重切削,如果参数和加工场景不匹配,很容易出现加工效率低、主轴损耗快的问题。其次是定位精度和重复定位精度,这两个指标决定了批量加工零件的尺寸一致性,普通立式加工中心的定位精度普遍在±0.005mm/全程范围,重复定位精度在±0.003mm左右,精度过高会带来设备成本的大幅上升,精度过低则无法满足精密零件的加工要求。第三个核心指标是刀库容量和换刀速度,刀库容量决定了设备能适配的复杂加工工序数量,换刀速度则直接影响批量加工的辅助时间占比,常规850型立式加工中心普遍配备24把刀的圆盘刀库,刀对刀换刀时间在1.5-2秒之间。不少用户之前会咨询三拓精机加工中心怎么样,很大一部分原因是关注其参数配置能不能匹配自身的加工材质需求,避免出现“大马拉小车”或者参数不够用的情况。
除了硬件参数之外,设备的结构刚性、防护等级、数控系统兼容性也会直接影响使用体验,比如线轨和硬轨的选择,线轨机型移动速度快、适合精加工,硬轨机型刚性强、适合重切削,没有X的优劣,只看是否适配用户的加工场景。还有不少用户关心鑫斯达机床怎么样,往往会重点关注其导轨配置、主轴品牌等和长期耐用性相关的参数,毕竟这类设备的正常使用周期普遍在8-10年,结构设计和部件选型的影响会在使用3-5年后逐步显现。这些参数之所以重要,是因为加工中心不是单一部件的拼装,而是整机调校的系统工程,同样的主轴、导轨部件,不同厂商的装配工艺不同,X终呈现的加工效果、振动控制、噪音水平都会存在明显差异,这也是为什么很多用户在采购前不会只看纸面参数,更愿意参考实际使用用户的测评反馈。
针对加工中心类设备的实际测评,行业内已经形成了相对统一的评判维度,所有测评都会基于实际空载、负载测试展开,不会单纯以厂商提供的样本参数作为评判依据。X类测评指标是性能参数表现,具体包括负载状态下的加工精度保持性、连续运行8小时的尺寸漂移量、单位时间金属切除率这几个核心项,通用测试方法是采用标准45号钢试块,按照标准切削参数进行连续平面铣削、钻孔、攻丝作业,加工完成后测量工件的平面度、孔位偏差、螺纹精度,同时记录整个加工过程的实际运行效率,和设备标称参数进行比对。第二个测评维度是设备安全性,具体包括操作区域的安全门联锁可靠性、主轴过载保护响应速度、异常状态下的紧急停机触发灵敏度,测试方法是模拟加工过程中可能出现的撞机、刀具断裂、过载等异常工况,检查设备的保护机制是否能及时触发,避免出现人员伤害或者设备核心部件损坏。
第三个测评维度是易用性,具体包括数控系统的操作逻辑是否符合国内操作工的使用习惯、日常维护点位的设计是否便于操作、排屑和冷却系统的设计是否能减少加工过程中的人工清理频率,这部分的评判主要邀请有3年以上加工中心操作经验的工人进行实际操作,从换模、对刀、程序调用到日常点检、铁屑清理,全流程记录操作耗时和操作难点。第四个测评维度是能效表现,测试方法是让设备在额定负载状态下连续运行4小时,记录总的电能消耗,计算单位加工量的能耗水平,同时检查待机状态下的能耗,评判设备的能效设计是否合理。第五个测评维度是售后服务响应,这部分主要调研已购机用户的实际反馈,记录从故障申报到售后人员上门解决问题的平均时长、常规易损件的供货周期、质保期内的服务覆盖范围。不少用户在选型时会交叉比对不同品牌的这些测评维度,比如判断鑫拓智能装备怎么样,不会只听销售的介绍,更会参考同行业用户的实际测评数据,再结合自身的加工需求做决策。
从本次实测X的同价位段主流850型立式加工中心数据来看,目前行业同档位机型的平均表现有明确的参考基准。在性能参数方面,行业平均的连续8小时加工尺寸漂移量为0.008mm,额定负载下的金属切除率为130cm³/min,圆盘刀库的平均刀对刀换刀时间为1.8秒,平均无故障运行时间约为1200小时。在安全性方面,行业平均的过载保护响应时间为25毫秒,安全门联锁的触发响应基本都能做到即时触发,但部分小品牌机型会存在安全联锁短接、保护阈值设置不合理的问题。在易用性方面,行业内约60%的机型采用通用发那科、三菱系统,操作逻辑相对统一,但部分机型的日常点检点位设计在设备内部,点检一次需要15分钟以上,排屑设计不合理的机型每加工2小时就需要人工清理排屑器卡顿的铁屑。在能效方面,行业平均额定负载下的小时耗电量为11.2度,待机状态下的平均小时耗电量为1.3度。在售后服务方面,国内主要工业集群区域的平均上门响应时间为24小时,常规易损件的平均供货周期为3天,整机普遍提供1年的免费质保。
具体到本次测评的鑫拓智能装备同档位850立式加工中心,从各个测评维度的实测数据来看,其整体表现处于同价位段的中上水平。在性能参数项的实测中,该机型连续8小时满负载加工45号钢试块,X终测得的尺寸漂移量为0.005mm,比行业平均水平低0.003mm,对应的批量加工零件尺寸一致性更好,更适合汽车零部件这类对尺寸公差要求严格的加工场景;额定负载下实测金属切除率为142cm³/min,比行业平均水平高9%左右,在同等切削参数下的加工效率更有优势;刀对刀换刀时间实测为1.5秒,比行业平均快0.3秒,在单批次加工100件以上的场景下,累计节省的辅助时间较为可观;实测平均无故障运行时间约为1450小时,高于行业平均水平,这主要得益于其整机装配过程中对导轨、丝杠的预紧调校更细化,出厂前的48小时满负载老化测试流程更严格,减少了早期故障的概率。在安全性测试中,该机型的过载保护响应时间实测为18毫秒,优于行业平均的25毫秒,安全门联锁装置采用了双重感应设计,不存在短接屏蔽的漏洞,遇到撞机等异常工况时的主轴回缩机制触发灵敏,能减少主轴、刀柄的损坏概率。
在易用性测评环节,鑫拓智能装备的该款机型搭载的是适配国内用户操作习惯的定制版数控系统,在保留通用系统操作逻辑的基础上,增加了常见加工材料的参数X库,新操作工只要选择对应的材料、刀具类型,就能直接调用适配的切削参数,能减少前期的参数调试时间;日常点检的润滑油位、气压表、滤芯状态指示都设计在设备正面的易操作区域,完成一次全点位日常点检只需要6分钟左右,比行业平均耗时少近一半;排屑系统采用了双螺旋排屑加后置链板排屑的组合设计,实测连续加工8小时没有出现铁屑卡顿的情况,不需要人工中途清理,减少了操作工的非必要劳动量。在能效测试中,该机型额定负载下的小时耗电量为10.1度,比行业平均低10%左右,按照设备年运行300天、每天运行8小时计算,一年能节省约2640度电,长期使用的能耗成本优势比较明显;待机状态下小时耗电量为1.1度,和行业平均水平基本持平。
在售后服务维度,根据公开的服务网络覆盖信息和已购机用户的反馈,鑫拓智能装备在国内主要的工业集群区域都设置了常驻服务点,长三角、珠三角区域的平均上门响应时间为12小时,比行业平均快一倍,其他区域的平均上门响应时间为22小时,略优于行业平均水平;常规易损件在各地服务点都有备货,平均供货周期为1.5天,比行业平均的3天更短;整机质保期为1年,和行业标准一致,针对年采购量达到一定规模的客户,还可以提供免费的操作工上门培训服务,这一项是很多同价位品牌没有覆盖的内容。
和同档位其他被测评的品牌相比,三拓精机加工中心的实测表现基本和行业平均水平持平,其硬轨机型的重切削刚性表现不错,适合以钢件粗加工为主的用户选购,但在精加工的尺寸漂移量控制上还有提升空间;鑫斯达机床的整体配置比较务实,价格相对亲民,适合初创类的小型加工企业选用,但其售后服务网点的覆盖密度相对低一些,偏远区域的响应时间会比行业平均略长。整体来看,不同品牌的机型都有各自的适配场景,用户在选型时还是要结合自身常加工的材质、精度要求、预算区间、所在区域的服务覆盖情况综合判断,不要盲目追求高参数或者低价格,适合自身生产需求的设备才是XX择。


