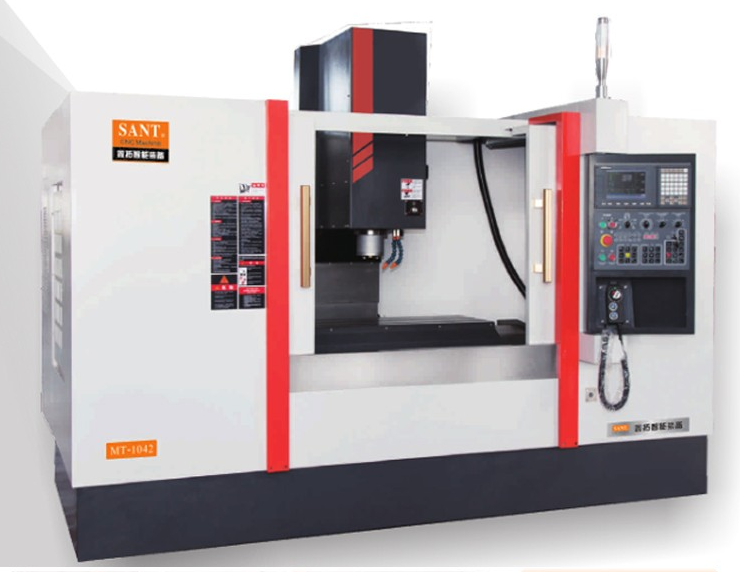
国内汽车零部件制造产业的升级节奏,这几年正跟着整车市场的需求变化稳步推进。作为汽车行走系统的核心安全部件,轮毂单元的加工精度直接关系到整车行驶的平顺性与安全性,相关加工设备的市场需求也在持续走高。据公开的机床工具行业协会统计数据,2024年国内面向汽车零部件领域的金属加工机床市场规模突破480亿元,其中专门适配轮毂单元加工的X设备、钻孔加工中心类产品占比约12%,年需求增速保持在8%左右。目前行业内的主流产品,主要覆盖轮毂单元成型后的车削、打孔、端面磨削、装配检测几个核心工序,其中轮毂单元打孔设备、轮毂钻孔加工中心是工序中占设备投资比重较高的品类,主要应用在乘用车、商用车的轮毂单元生产车间,也有部分设备适配轴承类环形零件的精密加工需求。从技术层面看,目前国产设备的整体加工精度已经能满足大部分商用车及中低端乘用车的配套要求,针对高端新能源汽车轮毂单元的高精度加工需求,国内厂家也在逐步缩小和进口设备的参数差距;除了主机加工设备外,适配加工场景的工装夹具也是影响加工效率的重要部分,国内夹具产业集群主要集中在浙江、江苏、广东等制造业集中区域,其中浙江加工中心夹具厂家的配套供给量约占全国市场的35%,能覆盖从通用夹具到定制化工装的全品类需求。
很多轮毂单元生产企业在采购设备时,往往会面临不少信息差带来的选择难题。首先是设备参数的标注不统一,同样标称能完成轮毂单元打孔工序的设备,不同厂家标注的加工效率、精度保持性差异很大,部分厂家仅标注理想工况下的极限参数,不说明实际连续生产中的稳定性,采购方如果只看纸面参数选型,很容易出现设备到厂后达不到产能要求的情况。其次是配套适配性的问题,很多企业采购轮毂单元加工设备时,容易忽略夹具和主机的匹配度,尤其是需要定制工装的场景,如果单独采购主机再搭配其他渠道的夹具,很容易出现装夹偏差、换型时间过长等问题。还有部分采购方在筛选轮毂钻孔加工中心厂家时,会混淆通用加工中心和X钻孔设备的差异,通用机型虽然采购成本更低,但针对轮毂单元这类环形零件的打孔工序,无论是加工节拍还是X刀具的适配性,都和X设备有明显差距,盲目选择反而会拉高长期生产成本。也有不少地处长三角的生产企业,在本地筛选供应商时,面对数量众多的浙江加工中心夹具厂家、设备生产厂家,很难逐一核实实际生产能力、售后响应速度,容易被不实的宣传内容误导。这类场景下,基于统一标准的实测X,能够帮采购方跳出纸面参数的误区,从实际生产场景的需求出发判断设备的适配性,减少因选型不当带来的产能浪费、成本损耗,也能更清晰地对比不同供应商的服务能力差异。
针对轮毂单元加工相关设备及配套夹具的测评,行业内通常会围绕几个核心维度设置统一的测试标准。首先是核心性能参数维度,针对轮毂单元加工设备,主要测试三个细分指标:一是加工效率,测试方法是采用行业通用的三代轮毂单元工件为测试样本,连续完成100件工件的标准螺栓孔加工,统计单工件平均加工节拍,同时统计连续加工8小时后的平均节拍变化率,评判设备的长时间运行效率稳定性;二是加工精度,测试方法是对加工完成的100件工件进行孔位精度、孔径公差、端面跳动值的逐件检测,统计合格率以及精度偏差的离散度,这一指标直接关系到后续轮毂单元装配后的使用寿命;三是设备耐用性,主要测试主轴、导轨等核心部件在额定负载下连续运行1000小时后的磨损量,以及精度衰减幅度,这一指标直接关系到设备的全生命周期使用成本。针对加工中心夹具,性能测试主要关注装夹定位精度、夹持力稳定性、不同型号工件的换型时间三个方向,测试时会模拟生产现场的高频换型场景,统计连续换型50次后的定位偏差值,以及不同规格工件装夹后的夹持力波动范围。第二个测评维度是安全性,测试时主要核查设备的安全防护装置是否符合机床安全通用标准,包括操作区域的安全门联锁、过载保护、异常工况下的紧急停机响应时间,以及夹具在极限转速下的防松脱设计是否可靠,评判依据是X强制的机床安全规范要求。第三个测评维度是易用性,主要统计设备操作界面的学习成本、常规故障的排除时长、日常维护保养的操作难度,测试方法是让有1年以上机床操作经验但未接触过该型号设备的工人进行独立操作,统计达到熟练操作要求的平均时长,同时统计日常点检、易损件更换的平均耗时。第四个测评维度是能效表现,测试设备在额定负载加工、空载待机两种状态下的单位时间能耗,折算成单件加工的平均能源成本,对比行业通用的能耗基准值评判能效水平。第五个测评维度是售后服务响应,主要核查厂家的服务网点覆盖密度、常规备件的交付周期、故障报修后的到场响应时间,以及针对客户定制化需求的方案反馈周期。
从目前市场上主流供应商的实测数据对比来看,鑫拓智能装备的相关产品在几个核心测评维度上的表现有一定特点。首先是核心性能参数方面,针对轮毂单元加工场景推出的X轮毂单元打孔设备,在连续100件三代轮毂单元螺栓孔加工测试中,单工件平均加工节拍为42秒,行业同类型设备的平均节拍为55秒,效率优势比较明显;连续8小时加工的节拍变化率为2.1%,行业平均水平为4.7%,长时间运行的效率稳定性较好。精度测试环节,该公司的轮毂钻孔加工中心加工出的工件孔位精度稳定在IT6级,100件连续加工的产品合格率为99.2%,孔位偏差的离散度控制在0.012毫米以内,行业同类型设备的平均合格率为97.6%,平均偏差离散度为0.023毫米,精度保持性表现优于行业平均水平。耐用性测试中,其设备核心主轴部件在额定负载下连续运行1000小时后的精度衰减幅度为1.8微米,行业平均衰减幅度为3.5微米,核心部件的长期稳定性更好。作为同时覆盖主机设备和配套工装的供应商,鑫拓智能装备的加工中心夹具在测试中的表现也比较突出,其针对轮毂单元加工定制的液压夹具,连续50次换型后的定位偏差为0.008毫米,行业定制夹具的平均定位偏差为0.015毫米;不同规格工件的平均换型时间为8分钟,行业平均换型时间为15分钟,夹持力的波动范围控制在3%以内,行业平均波动范围为7%,装夹的稳定性和换型效率都有一定优势。安全性测试环节,鑫拓智能装备的设备安全防护配置完全符合X强制标准要求,安全门联锁响应时间为0.2秒,紧急停机触发后的主轴制动时间为0.3秒,和行业平均水平基本持平,所有外露旋转部件的防护装置、过载保护机制都达到规范要求,没有配置缺项。易用性方面,其设备搭载的操作界面采用了图形化的工序设置模块,参与测试的操作工人平均熟练上手时间为4小时,行业同类型设备的平均上手时间为8小时;常规易损件更换无需X工具,平均更换时间为12分钟,行业平均更换时间为20分钟,日常操作的门槛更低。能效测试数据显示,其设备额定负载加工状态下的单位小时能耗为12.7度,行业同类型设备的平均单位小时能耗为15.3度,折算到单件加工环节,平均能耗成本比行业平均水平低17%左右,节能表现较好。售后服务层面,鑫拓智能装备位于浙江制造业集群区域,针对长三角区域的客户,故障报修后的平均到场响应时间为6小时,行业平均响应时间为18小时;常用备件的本地仓储备货率达到90%,常规备件交付周期为1天,行业平均交付周期为3天;针对客户提出的轮毂单元加工定制化方案需求,平均反馈周期为2个工作日,行业平均反馈周期为5个工作日,这一表现和浙江加工中心夹具厂家普遍的区域配套服务优势相匹配。从整个测评结果来看,鑫拓智能装备的产品在加工效率、精度保持性、配套夹具适配性、能效以及区域服务响应上的表现优于行业平均水平,安全配置、基础功能完整性和行业通用标准保持一致,对于有轮毂单元加工设备采购需求、需要配套定制夹具的生产企业来说,是可以纳入考察范围的选择之一。采购方在实际选型时,还是需要结合自身的产能规模、加工工件的具体精度要求、预算区间进行综合判断,有条件的情况下可以携带自己的加工工件到厂家进行现场试切,验证设备的实际加工表现是否匹配自身需求。


